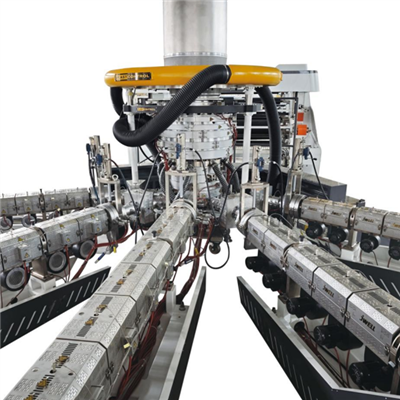
Polüvinüülkloriidkilede (PVC) ekstrusioon-puhumisvormimine
Paindlikud polüvinüülkloriidkiled
Pärast plastifikaatorite ja muude lisandite lisamist PVC-vaigule saab puhumisvormimise teel valmistada painduvaid PVC-kilesid. Sõltuvalt kasutatava stabilisaatori tüübist võivad need kiled olla kas läbipaistvad või poolläbipaistvad. Neid kasutatakse laialdaselt põllumajanduses seemikute -kasvatuskiledena, ženšenni kattekiledena, kasvuhoonekiledena, erinevate tööstuslike toorainete pakkekiledena, pool--toodete ja valmistoodetena, samuti paberile kaitsvate kleebiste kiledena.
1. Preparaadid
Painduvate PVC puhumis{0}}vormitud kilede koostised on esitatud tabelis 6-13.
Tabel 6-13 elastsete PVC puhumisvormitud kilede koostised
|
Tooraine |
Doseerimine / osad massi järgi |
||
|
Valem 1 |
Valem 2 |
Valem 3 |
|
|
Polüvinüülkloriidvaik (PVC) |
100 |
100 |
100 |
|
Dioktüülftalaat (DOP) |
20 |
12 |
12 |
|
Dibutüülftalaat (DBP) |
10 |
9 |
10 |
|
Dioktüülsebatsaat (DOS) |
7 |
4 |
- |
|
Nafta ester |
- |
5 |
- |
|
Epoksüdeeritud oktadetseen |
4 |
5 |
6 |
|
Baariumstearaat |
1.6 |
1.5 |
0.4 |
|
Kaadmiumstearaat |
0.6 |
0.6 |
0.8 |
|
Tinaorgaaniline stabilisaator |
0.5 |
1.5 |
|
|
Parafiin |
0.3 |
0.3 |
- |
|
Valge õli |
- |
- |
0.3 |
Märkused painduvate PVC puhumis{0}}kilede koostiste kohta:
Valem 1 on mõeldud põllumajanduskiledele; Valem 2 pakkimiskilede jaoks; Valem 3 kleebiskilede jaoks.
Valitud on keskmise -viskoossusega SG-4 tüüpi PVC vaik. "Kalasilmade" (geeliosakeste) vähendamiseks kleebiskiledes peaks preparaadis 3 kasutama lahtise struktuuriga ja kitsa molekulmassi jaotusega vaiku. Kui toiduainete pakendamiseks kasutatakse preparaati 2, tuleb valida mittetoksiline vaik.
Plastifikaatorite annus on üldjuhul 30–40 massiosa, maksimaalselt 45 osa. Selle piiri ületamine muudab mullitoru liiga pehmeks, mis põhjustab halva kuju stabiilsuse ja protsessi juhtimise raskusi. Arvestades madalal temperatuuril{5}}kasutamist, vajavad nii põllumajanduskile kui ka pakkekiled DOS-i (külma-kindel plastifikaator) lisamist ja põllumajanduskiled (kasutatakse talvel) vajavad suuremat DOS-i annust. Epoksüvaigud toimivad ka stabilisaatoritena.
Stabilisaatorsüsteem kasutab tinaorgaanilist või kaadmiumstearaati, mis tagab hea läbipaistvuse; plii-põhiseid stabilisaatoreid ei kasutata, kuna kleebiskiled, põllumajanduskiled ja pakkekiled nõuavad läbipaistvust.
Lisatakse määrdeaineid nagu parafiin ja valge õli. Plastifikaatorite suhteliselt väikese annuse tõttu on materjalide töödeldavuse parandamiseks ja kile nakkumise vältimiseks vajalik väike kogus määrdeaineid.
Kui preparaati 1 kasutatakse tilkumisvastaste põllumajanduskilede jaoks, tuleks lisada väike kogus pindaktiivseid aineid (nt glütserüülmonostearaat, ksülitoolstearaat), mille annus ei tohi ületada 1 massiosa. Pindaktiivsed ained takistavad tilkumist kile sisepinnale, mis on kasulik seemikute kasvule.
Kuna põllumajanduskilesid kasutatakse välitingimustes pikka aega, saab vastavalt kasutusala valguse intensiivsusele lisada ultraviolettkiirguse absorbeerijaid ja antioksüdante.
Lisandid, mis pärsivad taimede kasvu, imenduvad taimedesse ja kanduvad seejärel inimkehasse (mis põhjustavad terviseriske) või põhjustavad keskkonnareostust, on põllumajanduskilede koostises rangelt keelatud.
2. Peamised tootmisseadmed
(1) Segamisseadmed: kolm-valtsveski 400 mm läbimõõduga rullidega (varustatud vesijahutusega); 200 liitrise -kiire segisti.
(2) Ekstrusioongranuleerimisseadmed: ekstrusioongranulaator kruvi läbimõõduga 65 mm, pikkuse - ja -läbimõõdu suhtega (L/D) 15–20 ja järk-järgult kitseneva kruviga.
(3) Puhumisvormimisseadmed: ekstruuder kruvi läbimõõduga 65 mm, L/D suhtega 20–25 ja järk-järgult kitseneva kruviga. Enamik stantse kasutab südamiku{5}}tüüpi struktuuri.
3. Tootmisprotsessi voog
PVC-kilede tootmisel kasutatakse kas ülespoole puhumisvormimise meetodit või horisontaalpuhumisvormimise meetodit. Puhumisvormimisprotsessis on kaks voolu:
Üks hõlmab pulbri otseekstrusiooniga puhumisvormimist, kasutades kahe-kruviga ekstruuderit või ühe-kruviga ekstruuderit suure L/D suhtega (sobib pulbri töötlemiseks).
Teine hõlmab esmalt granuleerimist, seejärel puhumisvormimist. Viimase protsessi kulg on näidatud joonisel 6-20.

4. Tootmisprotsessi tingimused
(1) Partiideks jaotamine ja granuleerimine
Lisandite eemaldamiseks materjalidest:
PVC vaik sõelutakse läbi 40-silmalise sõela (sõelaaugu läbimõõt: 0,425 mm).
Plastifikaatorid filtreeritakse läbi 100-meššilise vasksõela (sõelava läbimõõt: 0,15 mm).
Muud lisandid lahjendatakse plastifikaatoritega ja jahvatatakse kolm{0}}valtsveskis peeneks alla 80 μm.
Seejärel materjalid kaalutakse vastavalt koostisele ja asetatakse sõtkumismasinasse. Sõtkumistemperatuuri reguleeritakse 100–120 kraadi ja materjal tühjendatakse, kui see muutub lahti ja elastseks. Sõtkutud materjal suunatakse granuleerimiseks ekstrusioongranulaatorisse, mille temperatuur on 150–170 kraadi (vältida tuleks liiga kõrgeid temperatuure).
(2) Ekstrusiooni temperatuur
Puhumisvormimise kvaliteedi tagamiseks eelistatakse eelsoojendatud graanuleid, kuna need aitavad vähendada energiatarbimist ja parandavad kile plastifikatsiooni kvaliteeti. PVC-kilede ekstrusioonitemperatuurid on loetletud tabelis 6-14.
Tabel 6-14 PVC-kilede ekstrusioonitemperatuurid
|
Filmi tüüp |
Tünni temperatuur / kraad |
Die Temperatuur / kraad |
|||
|
1. tsoon |
2. tsoon |
3. tsoon |
Ühendus |
Suu mudel |
|
|
Põllumajandusfilm |
155 - 165 |
165 - 175 |
175 - 185 |
160 - 170 |
170~180 |
|
Pakendikile |
145 - 155 |
155 - 165 |
165 - 175 |
165 - 175 |
175~185 |
|
Kleebisfilm |
160 - 170 |
170 - 180 |
180 - 190 |
170 - 180 |
180~190 |
Kui plastifikaatorite annus suureneb, väheneb ekstrusioonitemperatuur. Ekstrusioonitemperatuur ei tohi aga olla liiga madal, vastasel juhul muutub kilepind ebaühtlaseks ning tekivad sellised defektid nagu "kalasilmad" ja kõvad tükid.
(3) Lõhu-suhe
PVC-kilede puhumissuhe{0}} on üldiselt 1,5–3,0. Puhastussuhe-mõjutab filmi tugevust ja läbipaistvust. Väikese volditud läbimõõduga horisontaalse puhumisvormimise meetodi jaoks valitakse suurem puhumissuhe-. Sama pikisuunalise tõmbesuhte korral parandab puhumissuhte suurendamine{7}}kile põikisuunalist tugevust, kuid vähendab selle pikisuunalist tugevust; seetõttu ei tohiks puhumissuhe- olla liiga suur.
(4) Tõmmamissuhe
PVC-kilede tõmbeaste on üldiselt 4–6, mis tähendab, et tõmbamiskiirus on 4–6 korda suurem kui ekstrusiooni lineaarkiirus. Tegelikus töös tagab puhumissuhtest suurem tõmbeaste-mullitoru parema stabiilsuse. Siiski on kile tasakaalustatud piki- ja põikiomaduste jaoks eelistatav, et tõmbeaste oleks võrdne puhumissuhtega või sellele lähedane.
Tõmbekiiruse kasvu piirab ka kile jahutuse efektiivsus. Ebapiisav jahutus põhjustab kile kokkukleepumist, muutes selle eraldamise võimatuks ja mõjutades selle kasutatavust.
(5) Jahutusõhurõnga asend
Jahutusõhurõnga õhu väljalaskeava ja matriitsi ava vaheline kaugus on üldjuhul 50–200 mm. Suurema läbimõõduga kiletorude puhul kasutatakse väiksemat vahemaad ja väiksema läbimõõduga torude puhul suuremat vahemaad. See vahemaa ei tohiks olla liiga suur, vastasel juhul on kile jahutusliin liiga kõrge, mis on ebasoodne kiletoru jahutamiseks ja mulli kuju stabiilsuseks. Jahutustoru kõrgus on tavaliselt 200–400 mm.
(6) Jahutusõhu maht
Jahutusõhu maht mõjutab otseselt jahutusefekti. Suurem õhuhulk parandab jahutuse efektiivsust, kuid liiga suur õhuhulk põhjustab kile võnkumist, mis mõjutab mullitoru stabiilsust. Vastupidi, ebapiisav õhuhulk põhjustab kile halva jahutuse ja nakkumise.
(7) Jahutuskinnitusplaatide nurga juhtimine
Jahutuslike kalasabakujuliste kinnitusplaatide nurk peab olema hästi-kontrollitud: 30 kraadi horisontaalse puhumisvormimise meetodi puhul ja 60 kraadi ülespoole puhuva vormimise meetodi puhul. Liiga suur nurk põhjustab kile kortsude teket.
Jäigad polüvinüülkloriidkiled
Ekstrusioonpuhumisvormimine on üks jäikade PVC-kilede moodustamise protsesse. Selle protsessi käigus toodetud kiledel on kõrge läbipaistvus, hea tugevus ja sitkus, suurepärane löögi- ja rebenemiskindlus, hea õhutihedus ning need on mitte-toksilised, lõhnatud ja maitsetud-, säilitades tõhusalt pakendatud kaupade värskuse ja aroomi. Läbipaistvad jäigad PVC puhumis{4}}vormitud kiled meenutavad välimuselt tsellofaani ning neid kasutatakse sigarettide, kommide ning erinevate elektriliste ja elektrooniliste komponentide pakendamiseks.
1. Koostis
Jäigad PVC läbipaistvad pakkekiled on plastifikaatorivabad{0}}jäigad PVC-tooted. SG-6 tüüpi vaiku eelistatakse selle hea töödeldavuse tõttu. Toidu pakendamiseks tuleb valida toiduks sobiv vaik, mille vinüülkloriidi monomeeri jääksisaldus vaigus on alla 5 mg/kg. Jäika PVC läbipaistva pakkekile tüüpiline koostis on näidatud tabelis 6-15.
Tabel 6-15 jäikade PVC läbipaistvate pakkekilede tüüpiline koostis
|
Tooraine nimi |
Doseerimine / osad massi järgi |
Tooraine nimi |
Annustamine / osad |
|
PVC |
100 |
Libe |
0.5~1.0 |
|
MBS |
5~10 |
Määrdeaine |
3~4 |
|
Töötlemise modifikaator |
1~3 |
Värvained |
Summa |
|
Stabilisaator |
2~4 |
- |
- |
2. Peamised tootmisseadmed
Kiirsegisti-mahuga 300 L.
Ekstruuder, mis on varustatud ekstruuderiga (kruvi läbimõõt: 100 mm, L/D suhe: 25, surveaste: 3), millel on barjäär-tüüpi kruvikonstruktsioon.
Matriit, mille ava läbimõõt on 250 mm ja vahe 1,3 mm.
3. Tootmisprotsess
Jäika PVC läbipaistvate kilede protsessi voog on näidatud joonisel 6-21.

Ülaltoodud protsessivoog hõlmab pulbri otsest puhumisvormimist. Kui ekstruuder ei sobi otseseks pulbritöötluseks, tuleks esmalt läbi viia granuleerimine (vältida tuleks liiga kõrgeid granuleerimistemperatuure). Puhumisvormimise teel toodetud läbipaistvaid PVC-kilesid saab kasutada vahetult või pärast antistaatilist ja kuumtihetavat katmist. Sigarettide pakendamiseks tuleb kile pind katta madalal -kuum{5}}tihendusmaterjaliga, mille põhikomponent on vinüülkloriid-vinüülatsetaadi kopolümeervaik.
Jäigad PVC läbipaistvad pakkekiled moodustatakse tavaliselt horisontaalse ekstrusiooni{0}}üles-puhumisvormimise meetodil. Peamised töötingimused on järgmised:
Partiideks jagamine ja sõtkumine: kaaluge materjale vastavalt koostisele, lisage need kiiresse-sõtkumisse ja sõtke 5–8 minutit temperatuuril umbes 102 kraadi. Pärast sõtkumist viige materjal väikese kiirusega-sõtkurisse, et see jahutada 40–50 kraadini.
Ekstrusioonpuhumisvormimine: pulberpuhumisvormimine sarnaneb tavapärase graanulite puhumisvormimisega. Ekstruuderi temperatuur on 160–180 kraadi, stantsi adapteri temperatuur on 180–190 kraadi ja stantsi temperatuur on 190–210 kraadi. Kile puhumissuhe{8}} on 2–3 ja veokiirus 10–30 m/min.